


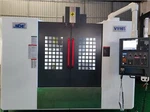


Eenfase Cnc-freesmachine
● REIS X-as verplaatsing mm 800
Y-as slag mm 500
Z-as verplaatsing mm 500
Spilneus tot werkoppervlak mm 110-610
Spindel midden tot kolomgeleider mm 524
● werkbank
Tafelafmetingen (L x B) mm 1000*500
T-gleuf (nummer-maat*afstand) mm 3*18
maximale belasting Kg 600
● Spil
Spiltoerental tpm 12000

Speciale stickers voor het bed
(Machinekenmerken):
De enkelfasige cnc-freesmachinebasis is gerangschikt met A-vormige ribben om het trillingsabsorberende effect te verbeteren. ★De structuur is gemaakt van hoogwaardig nano-pond|materiaal, dat is getemperd om de interne kracht te elimineren, om de beste koperprecisie en duurzaamheid te garanderen.
De zeer stijve structuur is afgeleid van jarenlange accumulatie en rationalisatie, en het vermogen om kruisbogen aan de zijkant te weerstaan.
Snelle gereedschapswisseling is snel en eenvoudig, gecombineerd met pre-sensing controle, gecombineerd met een zeer efficiënt messensysteem, kan de gereedschapswisseling snel worden uitgevoerd. Volgens de testresultaten is de vervangingstijd van de mesafdichting 0,8 mm (60 Hz) en is de snelle gereedschapswisselfunctie nu beschikbaar.


Mastermanuscript met hoge stijfheid
★Eenfasige cnc-freesmachine heeft niet alleen een goede hoofdfunctie, maar heeft ook een hoge snelheid en hoge prestaties, waarbij een unieke ATC-gereedschapswisselsnelheid en een hoge verplaatsingssnelheid worden geïnjecteerd.
Voor massaproductie van de verwerking van auto-onderdelen en de verwerking van elektronische consumentenproducten is het productievoordeel het beste.


Parameter
|
|
Parameter |
eenheid |
V-850 |
|
|
● |
REIS |
|
|
|
|
|
X-as reizen |
mm |
800 |
|
|
|
Y-as reizen |
mm |
500 |
|
|
|
Z-as reizen |
mm |
500 |
|
|
|
Spilneus naar werkoppervlak |
mm |
110-610 |
|
|
|
Spilcentrum naar kolomgeleider |
mm |
524 |
|
|
● |
werkbank |
|
|
|
|
|
Tafelafmetingen (L x B) |
mm |
1000*500 |
|
|
|
T-slot (nummer-grootte*afstand) |
mm |
3*18 |
|
|
|
maximale lading |
Kg |
600 |
|
|
● |
Spil |
|
|
|
|
|
Spindel snelheid |
toerental |
12000 |
|
|
|
Spindel motor vermogen |
k |
7.5/11 |
|
|
|
Taps toelopend spilgat (model/installatiemaat) |
|
BT40 (150) |
|
|
● |
voer |
|
|
|
|
|
G00 ijlgang (X-as) |
m/min |
48 |
|
|
|
G00 ijlgang (Y-as) |
m/min |
48 |
|
|
|
G00 ijlgang (Z-as) |
m/min |
48 |
|
|
|
G01 Snijvoeding |
m/min |
10/10/10 |
|
|
● |
machinale precisie |
|
|
|
|
|
positioneringsnauwkeurigheid |
mm |
0.005/300 |
|
|
|
Herhaalbaarheid |
mm |
0.005/300 |
|
|
● |
ander |
|
|
|
|
|
Vloeroppervlak (lengte) |
mm |
2500 |
|
|
|
(breedte) |
mm |
2400 |
|
|
|
Machinehoogte (hoogte) |
mm |
2700 |
|
|
|
machine gewicht |
Kg |
5800 |
|
Wat is de precisie van verschillende tafelblad-cnc-freesmachines?
1. Draaien
Het werkstuk roteert en het draaigereedschap beweegt in een rechte lijn of een gebogen lijn in het vlak. Draaien wordt over het algemeen uitgevoerd op een draaibank om de binnenste en buitenste cilindrische oppervlakken, eindoppervlakken, conische oppervlakken, vormoppervlakken en schroefdraad van het werkstuk te bewerken.
De draaiprecisie is over het algemeen IT8-IT7 en de oppervlakteruwheid is 1.6-0.8μm.
1) Ruw draaien streeft naar een grote snijdiepte en een grote voedingssnelheid om de draai-efficiëntie te verbeteren zonder de snijsnelheid te verlagen, maar de bewerkingsnauwkeurigheid kan alleen IT11 bereiken en de oppervlakteruwheid is R 20-10μm.
2) Semi-nabewerken en nabewerken maken zoveel mogelijk gebruik van hoge snelheid en kleine voeding en snijdiepte, de bewerkingsnauwkeurigheid kan IT10-IT7 bereiken en de oppervlakteruwheid is R 10-0.16μm .
3) Met behulp van fijn gerepareerde diamantdraaigereedschappen op uiterst nauwkeurige draaibanken voor het snel fijndraaien van non-ferro metalen onderdelen, kan de bewerkingsnauwkeurigheid IT7-IT5 bereiken, en de oppervlakteruwheid is R {{7} }.04-0.01μm. Dit soort draaien wordt "spiegeldraaien" genoemd.
2. Frezen
Frezen is een zeer efficiënte bewerkingsmethode waarbij een roterend gereedschap met meerdere bladen wordt gebruikt om een werkstuk te snijden. Het is geschikt voor het bewerken van vlakken, groeven, verschillende vormende oppervlakken (zoals spiebanen, tandwielen en schroefdraad) en speciale oppervlakken van vormen, enz. Volgens dezelfde of tegengestelde richting van de hoofdbewegingssnelheid en de voedingsrichting van het werkstuk tijdens het frezen , het kan worden onderverdeeld in neerwaarts frezen en tegengaand frezen.
De bewerkingsnauwkeurigheid van frezen kan over het algemeen IT8-IT7 bereiken en de oppervlakteruwheid is 6.3-1.6μm.
1) Bewerkingsnauwkeurigheid IT11-IT13 tijdens ruw frezen, oppervlakteruwheid 5-20μm.
2) De bewerkingsnauwkeurigheid van semi-nabewerkingsfrezen is IT8-IT11 en de oppervlakteruwheid is 2.5-10μm.
3) De bewerkingsnauwkeurigheid van fijn frezen is IT16-IT8 en de oppervlakteruwheid is 0.63-5μm.
3. Schaven
Schaafbewerking is een snijbewerkingsmethode waarbij een schaafmachine wordt gebruikt om een horizontale relatieve lineaire heen en weer gaande beweging op het werkstuk te maken, en wordt voornamelijk gebruikt voor de vormverwerking van onderdelen.
De schaafnauwkeurigheid kan over het algemeen IT9-IT7 bereiken en de oppervlakteruwheid is Ra6.3-1.6μm.
1) De bewerkingsnauwkeurigheid van ruw schaven kan IT12-IT11 bereiken en de oppervlakteruwheid is 25-12.5μm.
2) De bewerkingsnauwkeurigheid van semi-finish schaven kan IT10-IT9 bereiken en de oppervlakteruwheid is 6.2-3.2μm.
3) De bewerkingsnauwkeurigheid van fijn schaven kan IT8-IT7 bereiken en de oppervlakteruwheid is 3.2-1.6μm.
4. Slijpen
Slijpen verwijst naar de verwerkingsmethode waarbij schuurmiddelen en schuurmiddelen worden gebruikt om overtollig materiaal van het werkstuk te verwijderen. Het behoort tot de afwerking en wordt veel gebruikt in de machinebouw.
Slijpen wordt meestal gebruikt voor semi-nabewerken en afwerken, de nauwkeurigheid kan IT8-IT5 of zelfs hoger bereiken, en de oppervlakteruwheid is over het algemeen 1.25-0.16μm.
1) De oppervlakteruwheid van precisieslijpen is 0.16-0.04μm.
2) De oppervlakteruwheid van ultraprecisieslijpen is 0.04-0.01μm.
3) De oppervlakteruwheid van spiegelslijpen kan lager zijn dan 0.01μm.
5. Boren
Boren is een basismethode voor het bewerken van gaten. Boren wordt vaak uitgevoerd op boormachines en draaibanken, maar kan ook worden uitgevoerd op boormachines of freesmachines.
De bewerkingsnauwkeurigheid van boren is laag, over het algemeen slechts tot IT10, en de oppervlakteruwheid is over het algemeen 12,{2}},3 μm. Na het boren worden ruimen en ruimen vaak gebruikt voor semi-nabewerken en nabewerken.
6. Saai
Kotteren is een snijproces met een interne diameter waarbij een gereedschap wordt gebruikt om een gat of een ander rond profiel te vergroten. Toepassingen variëren over het algemeen van semi-voorbewerken tot nabewerken. Het gebruikte gereedschap is meestal een enkelzijdig kottergereedschap (kotterbaar genoemd).
1) De boornauwkeurigheid van stalen materialen kan over het algemeen IT9-IT7 bereiken en de oppervlakteruwheid is 2.5-0.16μm.
2) De bewerkingsnauwkeurigheid van precisiekotteren kan IT7-IT6 bereiken en de oppervlakteruwheid is 0.63-0.08μm.
Opmerking:
Bewerkingsnauwkeurigheid wordt voornamelijk gebruikt om de fijnheid van het geproduceerde product te karakteriseren, en het is een term voor het evalueren van de geometrische parameters van het bewerkte oppervlak. De maatstaf voor het meten van de bewerkingsnauwkeurigheid is het tolerantieniveau. Er zijn 20 tolerantieniveaus van IT01, IT0, IT1, IT2, IT3 tot IT18. Onder hen geeft IT01 de hoogste bewerkingsnauwkeurigheid van het onderdeel aan, en IT18 geeft de laagste bewerkingsnauwkeurigheid van het onderdeel aan. Over het algemeen behoren fabrieken en mijnmachines tot IT7-niveau en algemene landbouwmachines tot IT8-niveau. Afhankelijk van de verschillende functies van de productonderdelen, is de verwerkingsnauwkeurigheid die moet worden bereikt anders en zijn de geselecteerde verwerkingsvorm en verwerkingstechnologie ook verschillend.
Dongguan JIDE Precision Machinery Technology Co., Ltd is een Chinees-Duitse joint venture. Het bedrijf is gespecialiseerd in het produceren en verkopen van CNC-bewerkingscentrum, CNC-draaibankmachine en automatiseringsapparatuur. Het verkoopcentrum van ons bedrijf bevindt zich in Dongguan--de grootste productiestad in China. De productiebasis bevindt zich in het hi-tech industriepark van de stad Dalingshan, de fabriek heeft een oppervlakte van 100 hectare. Van het oorspronkelijke ontwerp tot de productie van de machine staan onder een strikt kwaliteitscontrolesysteem, wat garandeert dat onze klanten de meest stabiele producten zullen ontvangen.

Populaire tags: eenfasige cnc-freesmachine, China, leveranciers, fabrikanten, fabriek, prijs, te koop, gemaakt in China
Misschien vind je dit ook leuk


Aanvraag sturen