


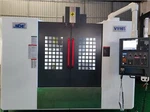


2-assige CNC-draaibank

2-assige cnc-draaibankfuncties:
CNC-508 CNC-draaibank gebruikt hoogwaardig gietijzer voor zwaar gebruik, compacte structuur, goede sterkte, juiste hardheid, lage wrijvingscoëfficiënt en zelfsmerend. De integrale doosstructuur van het basisbed verbetert de algehele stijfheid en stabiliteit van de werktuigmachine aanzienlijk. Het heeft de functie om trillingen te absorberen, wat het verlies van gereedschap vermindert en de kwaliteit van het werkstuk verbetert. Het biedt gebruikers de garantie van een hoog rendement en een hoge gebruiksbetrouwbaarheid.
Parameters:
Parameter | Naam | eenheid | CNC-508 |
procesing Bereik parameters | Maximaal bedover de zwaaidiameter | mm | Ф550 |
maximaaldraaiendiameter | mm | Ф450 | |
maximaaldraaiendiameter op gereedschapspaal | mm | Ф310 | |
maximale draailengte | mm | 500 | |
Max. diameter staafboring | mm | Ф52 | |
Spindel cilinder chuck parameters: | Spindel neus | / | A2-6 |
Spindel boring | mm | Ф69 | |
Max spilsnelheid: | toeren | 4000rpm | |
spilkracht | kw | 11/15kw | |
Chuck | / | 8" | |
X/Z as snelle voeding | X | kw | 2.4 |
Z | kw | 2.4 | |
X reizen | mm | 225 | |
Z reizen | mm | 610 | |
X/Z snelle voeding | mm/min | 24 | |
positie nauwkeurigheid | mm | ±0.005 | |
herhaalbaarheid | mm | ±0.003 | |
Spoorgeleider | / | Lineaire geleiding van de rol45mm | |
Servo torentje | torentje positie | stuks | 12T |
Specificatie gereedschapshouder: | mm | 25x25 | |
Ronde kotterhouder | mm | Ф40 | |
TT gereedschapswisseltijd | sec | 0.2 | |
losse kop | Mouwdiameter: | mm | Ф60 |
mouw slag | mm | 150 | |
Mouw taps toelopend | / | MT-5 | |
Vloer ruimte | L ✖W | m | 2.46x1.86x1.82 |
Gewicht | kg | 4000 |
2-assige cnc-draaibank standaard geïnstalleerd met FANUC 0ITF-besturingssysteem, en kan ook GSK- of Taiwan SYNTEC-besturingssysteem installeren voor een meer economische keuze.
Neem contact met ons op voor meer informatie door ons een e-mail te sturen hieronder ~!
Asbewerkingsproces om herhaalde installatiefouten van onderdelen te verminderen door 2-assige CNC-draaibank
Het asdeel is een veelvoorkomend type onderdeel, dat een roterend lichaam is waarvan de lengte gewoonlijk groter is dan de diameter. Het wordt veel gebruikt in verschillende mechanische apparatuur om transmissieonderdelen te ondersteunen, koppel over te brengen en belastingen te dragen. De bewerking van asonderdelen moet aan bepaalde regels voldoen.
De as is een belangrijk onderdeel van de meeste roterende apparatuur. Het is ook een roterend mechanisch element, de doorsnede ervan is meestal cirkelvormig en wordt gebruikt om vermogen van het ene onderdeel naar het andere over te brengen, of van een machine die stroom opwekt naar een machine die stroom opneemt.
Alle overbrengingsonderdelen voor roterende beweging (zoals tandwielen, wormen, enz.) moeten op de as worden geïnstalleerd om beweging en kracht over te brengen. Daarom is de rol van de as om de roterende delen te ondersteunen en beweging en kracht over te brengen.
As bewerkingsproces:
Het belangrijkste verwerkingsoppervlak van asdelen is het buitenoppervlak en het gemeenschappelijke speciale oppervlak. Kies de juiste verwerkingsmethode op basis van de vereisten voor nauwkeurigheid en oppervlakteruwheid. Het basisverwerkingsproces kan in vier worden samengevat.
1. Het bewerkingsproces van de ruwe auto tot de halffabrikaat tot de afwerkingswagen is ook een zeer belangrijk proces voor de verwerking van de buitenring van de naaldbuitenring van het algemene externe materiaalasdeel.
2. Van ruwe bewerking tot semi-nabewerkte bewerking, vervolgens tot ruw slijpen en tenslotte het fijne slijpproces gebruiken. Voor ijzerhoudende materialen en hoge precisie, onderdelen met geringe oppervlakteruwheidseisen en onderdelen die moeten worden uitgehard, is dit bewerkingsproces de beste keuze, omdat slijpen een ideaal vervolgproces is.
3. Van ruwe auto's tot halffabrikaten, tot boetiekauto's en boorauto's, dit soort asbewerkingsproces wordt vooral gebruikt voor het verwerken van non-ferrometalen materialen, omdat non-ferrometalen een lage hardheid hebben, het is gemakkelijk om de kloof tussen de zandkorrels, en het is meestal niet gepolijst. Het is gemakkelijk om de vereiste oppervlakteruwheid te verkrijgen, en nabewerking en diamantdraaien moeten worden gebruikt; de uiteindelijke verwerkingsstroom is van ruw verspanen tot semi-nabewerken, tot ruw slijpen en fijn slijpen.
4. Voor afwerking is deze methode een soort verwerkingsmethode, meestal gebruikt voor geharde ferro-metalen materialen, waarvoor verwerkingspaden met hoge precisie en lage oppervlakteruwheid vereist zijn.
Voorbehandeling van schachtbewerking
Voor de uitwendige rotatie van het asdeel is enig voorbereidend werk vereist. Dit is de voorbehandeling van asdelen. Het belangrijke voorbereidingsproces is het rechttrekken. Omdat het onbewerkte werkstuk vaak wordt gebogen tijdens het vervormingsproces tijdens het fabricage-, transport- en opslagproces. Om een betrouwbaar spannen en een gelijkmatige verdeling van bewerkingstoeslagen te garanderen, worden in koude omstandigheden verschillende persen of richtmachines gebruikt voor het rechttrekken.
Positioneringsnormen voor de verwerking van asonderdelen
De eerste is het middelste gat van het werkstuk, dat dient als positioneringsreferentie voor bewerking. Bij de verwerking van asonderdelen zijn de coaxialiteit van elk buitenoppervlak, taps gat en schroefdraadoppervlak, en de loodrechtheid van het eindoppervlak en de roterende as belangrijke manifestaties van positienauwkeurigheid. Deze oppervlakken zijn meestal ontworpen op basis van de hartlijn van de as en gepositioneerd met het centrale gat om te voldoen aan het principe van referentiecoïncidentie. Het middelste gat is niet alleen een positioneringsreferentie voor draaien en verspanen, maar ook een positioneringsreferentie en inspectiestandaard voor andere bewerkingsprocessen, in overeenstemming met het principe van standaardisatie. Bij positionering met twee middengaten kunnen meerdere buitencirkels en kopvlakken in één opspanning worden verwerkt.
De twee buitenste cirkelvormige oppervlakken worden gebruikt als positioneringsbenchmarks voor verwerking.
Bij het bewerken van het binnenste gat van een holle as, kan het middelste gat niet als positioneringsreferentie worden gebruikt, dus de twee buitenste cirkelvormige oppervlakken van de as moeten als positioneringsreferentie worden gebruikt. Bij het verwerken van spindels van werktuigmachines worden vaak twee ondersteunende tappen gebruikt als positioneringsreferenties, die de concentriciteit van het tapse gat ten opzichte van de ondersteunende tappen effectief kunnen waarborgen en fouten kunnen elimineren die worden veroorzaakt door de verkeerde uitlijning van de referentie. Gebruik vervolgens de conische plug met een centraal gat als positioneringsreferentie voor bewerking.
As bewerkingsproces:
Opspanbewerking bij het bewerken van asdelen: De bewerking van tapse pluggen en tapse hulsdoornen moet een hoge bewerkingsnauwkeurigheid hebben. Het middelste gat is niet alleen zijn eigen positioneringsreferentie, maar ook de maatstaf voor het bewerken van de buitenste cirkel van de holle as. De conus van de conische huls of conische huls moet worden gewaarborgd. Het heeft een hoge mate van concentriciteit met het middelste gat. Daarom moet bij het kiezen van de klemmethode ervoor worden gezorgd dat het aantal taps toelopende pluggen tot een minimum wordt beperkt, waardoor de herhaalde installatiefouten van de onderdelen worden verminderd. In de werkelijke productie wordt de tapse plug, nadat deze is geïnstalleerd, gewoonlijk niet verwijderd of vervangen tijdens de verwerking totdat de verwerking is voltooid.
Populaire tags: 2-assige cnc-draaibank, China, leveranciers, fabrikanten, fabriek, prijs, te koop, gemaakt in China
Een paar
Cnc Metalen DraaibankMisschien vind je dit ook leuk


Aanvraag sturen